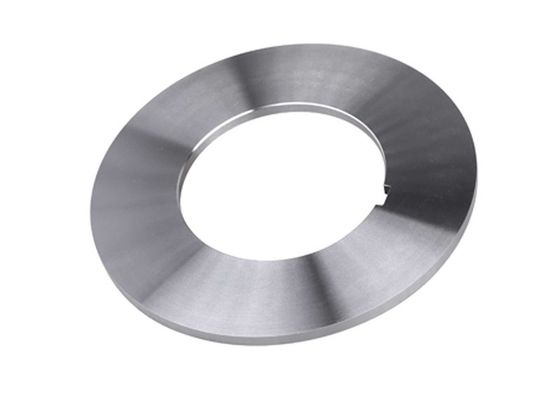
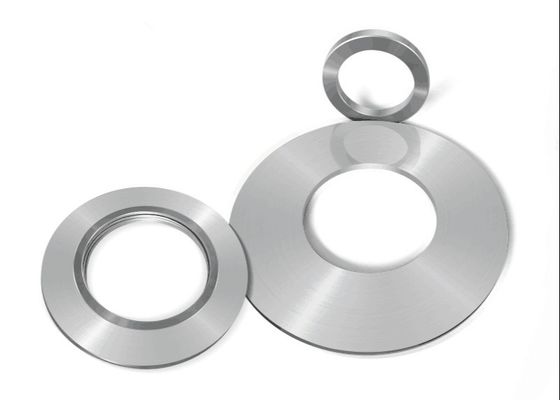
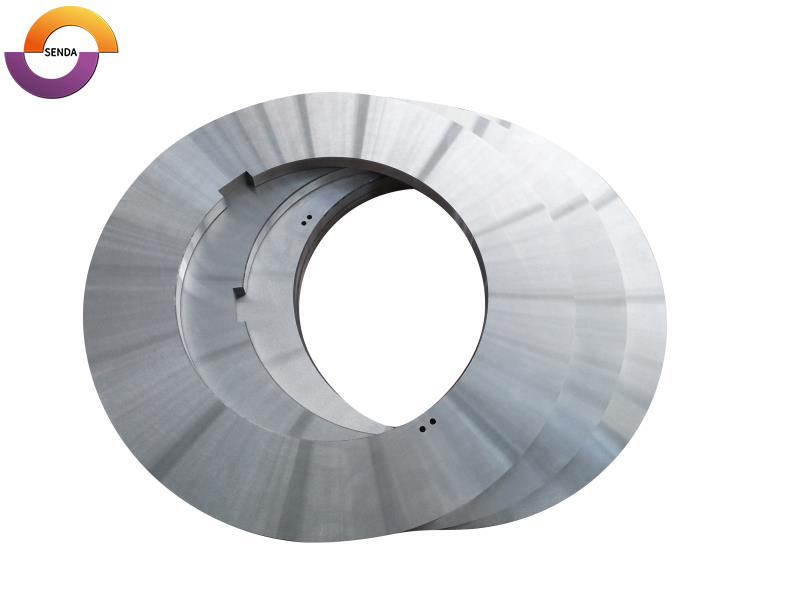
알루미늄 슬리팅용 로터리 슬리터 블레이드
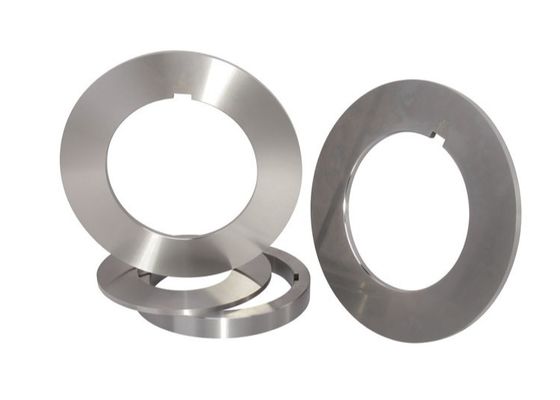
SENDA는 알루미늄 코일 및 스트립의 종방향 슬리팅을 위한 로터리 슬리터 블레이드를 제조합니다. 외경, 내경, 블레이드 두께 및 장착 치수는 고객 도면, 샤프트 치수 및 실제 슬리팅 기계 요구 사항에 따라 맞춤 제작할 수 있습니다.
제품 사양
| 매개변수 |
사양 |
| 제품명 |
알루미늄 슬리팅용 로터리 슬리터 블레이드 |
| 모델 번호 |
SD004 |
| 다른 이름 |
금속 슬리터 나이프 / 코일 슬리터 블레이드 / 로터리 전단 블레이드 / 원형 블레이드 |
| 절단 재료 |
알루미늄 |
| 주요 용도 |
알루미늄 코일 / 스트립 슬리팅 |
| 블레이드 재질 |
SKD11 / D2 / Cr12MoV |
| 재질 유형 |
공구강 |
| 경도 |
HRC62-64 |
| 두께 허용 오차 |
±0.001 mm |
| 내경 허용 오차 |
+0.02 mm |
| 평탄도 |
≤0.002 mm |
| 평행도 |
≤0.002 mm |
| 동심도 |
≤0.02 mm |
| 표면 거칠기 |
Ra 0.1 μm |
| 적용 기계 |
슬리팅 기계 |
| 외경 |
도면에 따라 맞춤 제작 |
| 블레이드 두께 |
슬리팅 요구 사항에 따라 맞춤 제작 |
| 맞춤 제작 |
도면, 샤프트 치수 및 기계 요구 사항에 따라 |
| 마모 / 예비 부품 |
슬리팅 기계 블레이드 교체용으로 사용 가능 |
| 인증 |
ISO9001 |
| MOQ |
2개 |
| 배송 시간 |
30-35일 (블레이드 크기, 재질, 수량 및 기술 요구 사항에 따라 달라질 수 있음) |
블레이드 재질 및 경도
사용 가능한 블레이드 재질에는 SKD11, D2 및 Cr12MoV 공구강이 포함되며, 공구강 경도는 HRC62-64입니다.
최종 블레이드 사양은 알루미늄 코일 또는 스트립 두께, 재료 강도, 필요한 슬릿 폭, 생산 속도 및 절단 간격과 일치해야 합니다. 재료 등급 및 경도는 실제 슬리팅 장비 및 작동 조건과 함께 고려해야 합니다.
알루미늄 슬리팅 정밀도
두께 허용 오차
두께 허용 오차는 ±0.001 mm에 도달할 수 있습니다.
제어된 블레이드 두께는 다중 블레이드 슬리팅 시스템에서 블레이드 위치 지정 및 누적 치수 변동을 관리하는 데 도움이 됩니다.
평탄도 및 평행도
평탄도 ≤0.002 mm 및 평행도 ≤0.002 mm.
제어된 평탄도 및 평행도는 블레이드 형상 및 일관된 위치를 유지하는 데 도움이 되어 슬리팅 중 안정적인 절단 간격을 지원합니다.
동심도 및 내경
동심도 ≤0.02 mm 및 내경 허용 오차 +0.02 mm.
동심도는 안정적인 블레이드 회전을 지원하며, 내경 허용 오차는 블레이드와 슬리터 샤프트 간의 장착 적합성을 제어합니다.
표면 거칠기
표면 거칠기는 Ra 0.1 μm에 도달할 수 있습니다.
정밀 연삭된 작업 표면은 제어된 블레이드 표면 상태를 유지하는 데 도움이 됩니다. 최종 표면 요구 사항은 알루미늄 표면 품질 요구 사항 및 실제 슬리팅 조건에 따라 지정할 수 있습니다.

맞춤형 블레이드 요구 사항
맞춤형 로터리 슬리터 원형 블레이드 사양의 경우 다음 정보가 권장됩니다:
치수 및 허용 오차 요구 사항이 있는 맞춤형 로터리 슬리터 블레이드 도면
-
알루미늄 등급;
-
코일 / 스트립 두께;
-
인장 강도 및 항복 강도;
-
필요한 슬릿 폭;
-
슬리팅 속도;
-
슬리팅 기계 모델 및 작동 조건;
-
샤프트 치수;
-
외경;
-
내경;
-
블레이드 두께;
-
기술 도면;
-
개선이 필요한 현재 슬리팅 문제.
이러한 세부 정보는 블레이드 치수, 샤프트 적합성 및 슬리팅 구성을 결정하는 데 사용됩니다. 최종 생산 사양은 승인된 도면 및 확인된 기술 요구 사항을 기반으로 합니다.
금속용 나이프
열간 압연기용 나이프
냉간 압연기용 나이프
튜브 및 파이프 밀용 나이프
프로파일 및 파이프 생산용 튜브
강철 센터용 나이프
비철금속 합금용 나이프
가공 라인용 나이프
금속 스크랩 재활용 및 철거용 나이프
마모 및 예비 부품
1998년부터 Senda는 제품 품질에 집중하고 더 나은 서비스를 제공합니다. 현재 100명 이상의 직원, CNC 선반, 고정밀 내부 및 외부 원형 연삭기, 열처리로 연삭기 및 검사기를 보유하고 있습니다.

 귀하의 메시지는 20-3,000 자 사이 여야합니다!